
1. カッター機構の機能
ステッチの特徴オーバーロックミシン縫い目が縫製材料の右端に沿って縫われることです。直線針が材料を突き刺し、上下の湾曲針が協力して糸を引っ掛け、縫製材料の端を覆う500-型のステッチを形成します。きれいなステッチの外観を得るために、すべてのオーバーロックミシンには、縫製材料がきれいな端を持つように縫製材料を切断するための上下に移動する一対のカッターグループが装備されています。このようにして、ステッチの形成は優れた品質と縫製中の優れた安定性を保証することができます。カッターグループの位置は、図1の中央左の赤い円で示されているように、オーバーロックミシンの針の右側にあります。
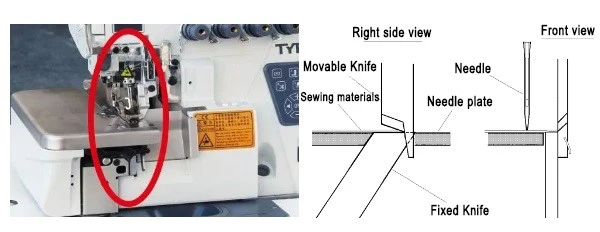
図1: オーバーロックミシンのカッティングナイフアセンブリ
2. 切断機構の構成と動作原理
オーバーロックミシンの切断メス群は、動メスと固定メスで構成され、針の動きの中心の前方右側に設置されています。切断メス群の切断線と針の中心との間の距離によって、オーバーロックステッチの幅が決まります。通常、固定メスは針板の下部に設置され、固定メスの刃は針板の平面と同一平面にあります。動メスは、図1の左図の赤い円で示すように、針板の上部にある動メスホルダーに取り付けられています。動メスは、伝動機構を介して動メスホルダーを揺動させ、動メスを上下に往復運動させます。動メスが下がると、図2に示すように、固定メスとかみ合って縫製材料を切断します。
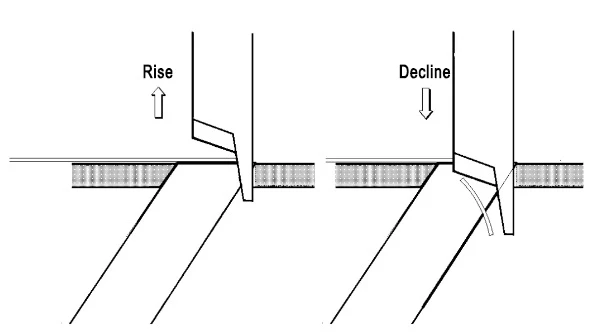
図2:オーバーロックミシンの切断ユニットの切断工程
オーバーロックミシンのカッター伝動機構は比較的複雑で(図3参照)、ほとんどの機構はケース内にあり、露出している機構はごくわずかです。その動作原理は次のとおりです。
カッターの駆動力は主軸から来ます。主軸 10 が時計回りに回転すると、カム 8 を介して可動刃連接棒アセンブリ 9 を上下に動かします。可動刃連接棒 9 の上端は可動刃クランク 12 に接続され、可動刃シャフト 13 がスイングし、可動刃シャフト 13 の左端は可動刃ホルダー 14 を駆動して可動刃 16 (可動刃は可動刃シートを介して可動刃ホルダーに固定されています) を上下にスイングさせます。主軸の連続回転により、可動刃 16 は連続的な上下運動を形成し、下に設置された固定刃 5 と噛み合い、互いに協力して縫製材料を切断する効果を実現します (図 3 を参照)。
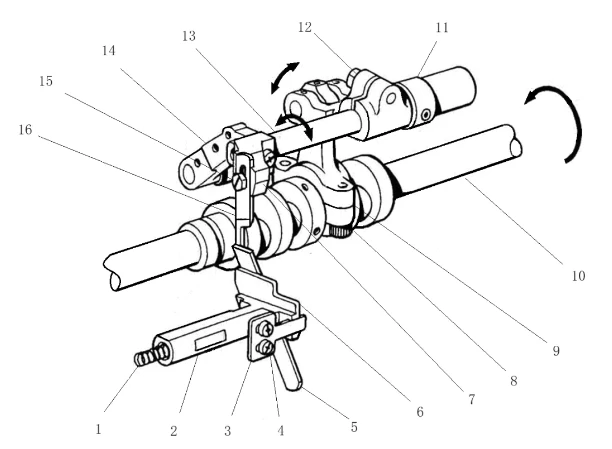
図3: 切断ナイフの機構
1-スプリング 2-固定ナイフシート 3-固定ナイフプレッシャープレート 4-固定ナイフプレッシャープレート固定ネジ 5-固定ナイフブレード 6-固定ナイフシート 7-可動ナイフシート 8-カッターカム 9-可動ナイフコネクティングロッドアセンブリ 10-スピンドル 11-カッターシャフト締め付けリング 12-可動ナイフクランク 13-可動ナイフシャフト 14-可動ナイフホルダー 15-可動ナイフ固定ネジ 16-可動ナイフブレード
取り付けと調整を容易にするために、カッターは圧力プレートまたはネジによってカッターシートの調整可能な位置に取り付けられ、高さと左右方向に簡単に調整できます。 カッターグループは、移動カッターと固定カッターで構成されています。 移動カッターと固定カッターはどちらも高硬度鋼で作られた薄いシートです。 一部の移動カッターヘッドには超硬合金鋼がはめ込まれており、移動カッターの硬度と耐摩耗性が大幅に向上しています。 通常、移動カッターの硬度は固定カッターの硬度よりも高くなります(図4を参照)。 移動カッターブレードの形状は比較的複雑です。 移動カッターヘッドの細長い形状は、移動中に移動カッターブレードと固定カッターブレードが直接衝突するのを避けるために、確実なガイドを提供するためです。 尾部の長い溝は、カッターブレードをネジで固定し、高さを調整するために使用されます。
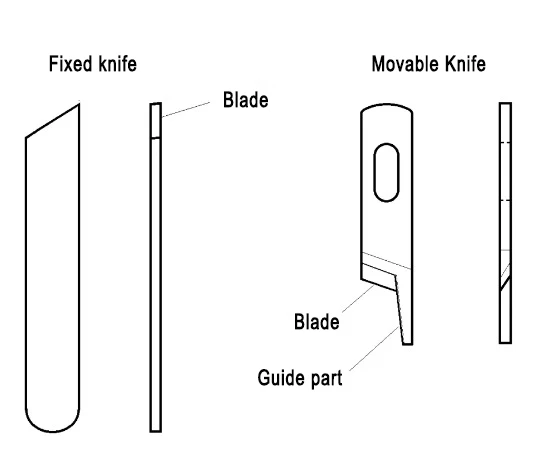
図4:オーバーロックミシンのカッターの形状と構造
3. カッター調整の調整要件
高速縫製で良好な切断効果を得るために、オーバーロックミシンのカッター機構(切断機構)は可動メスと固定メスの調整が必要です。調整要件は次のとおりです。
1. 上部と下部の調整は「重複」している必要があります。
まず、固定ナイフの高さは、刃面が針板上の平面と同一平面であり、刃の前面と背面が針板と平行でなければなりません。
次に可動メスの高さです。ハンドホイールを回転させて可動メスを最下点まで下げると、可動メスの刃と固定メスの刃が一定の重なりを持つ必要があります。調整範囲は {{0}}.5~1.0mm です。重なりが小さすぎると、縫製材料が切れたり、「糸切れ」の問題が発生しやすくなります。重なりが大きすぎると、カッターの摩耗が早まったり、可動メスの開口範囲が狭くなったり、機械の負荷が増加したりするなどの問題が発生しやすくなります。
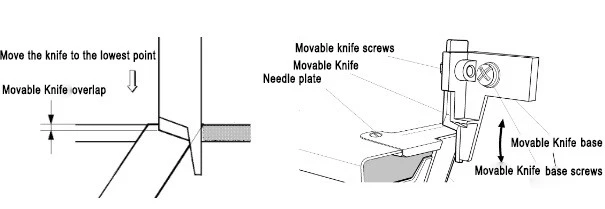
図5:カッティングナイフの重なり
可動ナイフの上下位置を調整する方法:図5に示すように、ハンドホイールを回して可動ナイフを最下部にし、可動ナイフネジを緩め、可動ナイフの刃を適切な範囲まで上下に動かし、最後に可動ナイフネジを締めます。
2. 水平方向のフィットは近い必要があります
良好な切断効果を得るには、可動固定刃の水平方向のフィットが「近い」必要があります。左の図 6 は、調整時の参考として、オーバーロック電動固定刃の位置調整図です。
調整するときは、まず固定メスの位置を決めます。固定メス座のネジを緩めて固定メス座を動かし、固定メスの水平(左右)位置を調整します。機械全体で必要なステッチ幅に合わせて固定メスの水平位置を調整します。幅の測定には、スチール定規やノギスを使用することができます。正しいことを確認したら、固定メス座のネジを締めます。
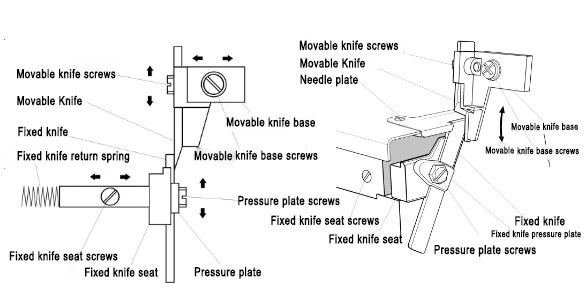
図6:カッティングナイフのフィット調整
次に、動刃の水平位置を調整し、動刃座のネジを緩め、動刃座を水平(左右)に動かして、動刃と固定刃が近くなるように動刃座を調整します。このマッチング関係は、良好な切断効果を得るためには近い必要がありますが、過度の負荷や摩耗の加速を避けるために、きつすぎないように注意してください。図6に示すように、適切な感覚を習得するには、さらに練習する必要があります。水平位置を調整した後、動刃座のネジを締める必要があることに注意してください。
3. カッターの縦方向の要件は直線でなければならない
移動刃と固定刃の縦方向の合わせは真っ直ぐでなければならず、切断刃の合わせ面が完全に平らで、前面と背面が一直線で、歪曲現象がないことが必要です。これにより、図7の左側に示すように、高品質の切断効果と安定した信頼性の高い切断刃の動作状態が得られます。
図 7 は、移動刃と固定刃のマッチングの一般的な 3 つの典型的な状態を示しています。左の図は正しいマッチング状態で、移動刃と固定刃はまっすぐに密着してマッチングしています。中央の図の状態では、切断がまったく行われず、切断不良、刃先が粗く不均一になり、ひどい場合には「ブロッキング」現象が発生します。右の図の状態では、切断が不均一になり、カッターの前面が急速に摩耗します。
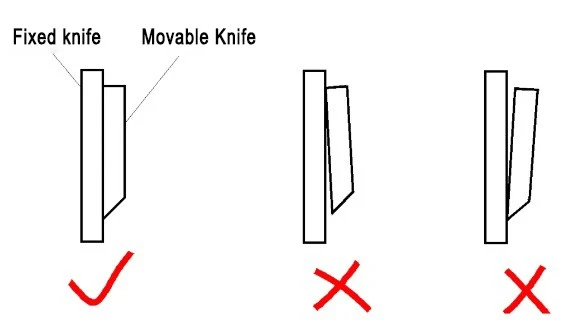
図7:縦方向の要件を満たすカッター
4. カッター機構の一般的な問題とメンテナンス
1. 材料を切断しませんか?
①まず、動刃と固定刃が全く噛み合っていないかどうかを確認します。上下の位置が重なっていない(図5参照)か、左右の位置が近くない(図7参照)可能性があります。このような状況は、通常の縫製中に突然硬い物や厚くて硬い部品にぶつかり、強い力で動刃が変形することがほとんどです。動刃と固定刃が最良の状態になるようにリセットして調整し、動刃と固定刃の固定ネジを締める必要があります(図6参照)。
② また、移動刃と固定刃の部品がしっかりと固定されていない場合、材料が切断されないという問題が発生します。ネジが十分にしっかりと固定されていない場合、機械の動作中に振動してネジが緩み、最終的に移動刃と固定刃が位置ずれして材料が切断されなくなります。
③ 3番目に、カッティングブレードは深刻な「不活性化」を起こします。オーバーロックミシンが連続的に作動すると、カッティングナイフは急速に摩耗します。特に、「硬くて厚くて密度の高い」縫製材料を処理する場合は、摩耗が早くなる可能性があります。使用中は、適時にブレードの摩耗を確認する必要があります。ブレードが「不活性化」していることがわかった場合は、適時に交換する必要があります。
④4番目の可能性は、カッターの伝達機構内部に「断線」があり、動いているナイフが駆動力を失って切断できなくなることです。この場合、ケースを開けて検査する必要があります。機構の連携が緩んでいるか、部品が壊れているかに関係なく、この問題が発生する可能性があります。見つかったら修理できます。
2. 材料が完全に切断されず、「蓮根や絹糸が切れる」現象が発生する
① カッターの重なりが十分ではないか、小さすぎます。図5に従って、移動カッターの上部と下部の高さを再調整し、移動カッターと固定カッターの重なりを適切に増やします。
② 図7の右側の可動カッターの前面接触部のように、カッターが真っ直ぐではありません。完全な真っ直ぐさを実現するには、図7の左側に示すマッチング関係に再調整する必要があります。
③ 移動カッターの伝動が連続していない。伝動機構の部品が緩んでいたり摩耗していないかを確認し、緩んでいる部品は締め直し、摩耗している部品は新しい部品と交換します。
④ カッター刃に局部摩耗、半円形摩耗、局部損傷などがあり、図8に示すように、該当するカッターを交換するか、損傷した部分をすべて削り取るために直ちに研磨する必要があります。
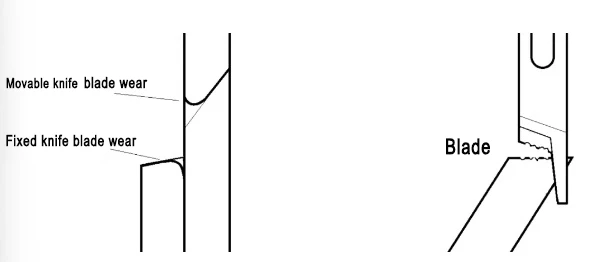
図8:カッティングナイフの刃の摩耗と損傷
3. 刃先が「鋸歯状」に見える
① 切断ナイフが真っ直ぐでなく、可動ナイフと固定ナイフのかみ合いを再調整する必要があります。図7に従って正しく調整してください。
② 送りがスムーズでなく、縫製材料の端が詰まっています。この状況は、一方では差動送りの大きさを変えることで調整でき、他方では縫製中に手の動きで縫製材料の端を調整できます。
③ 縫製材料に関しては、プリーツ加工後に端が丸まったり、端がくっついたり、端がロックされたりといった問題が起こりやすく、加工技術や手順を変えることで改善できます。
4. 切断ナイフが縫製材料をブロックする
① 裁断ナイフの刃がひどく摩耗しており、縫製材料を正常に切断できません。この状況では、縫製材料の進行も妨げられます。この状況を修復するには、図8に示すように、刃を鋭利な刃に交換するか、すぐに研いで交換する必要があります。
② 動メスが上下に動かず、その場で停止し、縫製材料を直接ブロックします。まず、動メスの固定部分が緩んでいて、動力が伝達できないかどうかを確認します。外部機構に問題がない場合は、さらにケース内のカッター伝達機構を確認する必要があります。機構の固定ネジが緩んでいるか、部品が破損しているか、切断カムが異常に摩耗しているため、動メスが動力を失い、その場で停止し、縫製材料を切断できない可能性があります。この場合、機構を締め直すか、新しい部品に交換して修理する必要があります。
③ 動メスと固定メスが噛み合わず、縫製材料が全く切断されない。動メスと固定メスの上下位置と左右位置がずれています。どれか1つでもずれていると、縫製材料が切断されず、材料が詰まってしまいますので、カッターの噛み合わせを慎重に調整する必要があります。
④ 押さえが縫製材料を妨げます。 オーバーロックミシンの押さえはいくつかの部品で構成されており、構造と形状は図9に示すように比較的複雑です。 考えられる原因としては、押さえの圧力が大きすぎるため、縫製材料がきつく押えられ、スムーズに通過できないことが挙げられます。 押さえの圧力を再調整して下げる必要があります。 また、押さえ底板全体が平らでなかったり、底板各部の表面が粗すぎたり、傷やバリがあったりして、縫製材料が詰まる可能性があります。 押さえ底板は、傷やバリを取り除くために研磨し、最後に滑らかになるように研磨する必要があります。

図9:オーバーロックミシンの押さえ
⑤ 送りがスムーズではなく、下図のように、縫製材料が溜まります(図10の左側を参照)。 このような状況は、通常、送り歯差動と縫製材料の性質との調整が悪く、差動歯(二次送り歯)のストロークが大きすぎることが原因です。 オーバーロックミシンの縫製テーブルカバーを開き、図10の右側に示すように、ミシンヘッドの左側にある差動比を調整する必要があります。 図の矢印に対応するナットは「差動比調整ナット」です。 ナットを緩めて上に引っ張ると、縫製材料が伸び、下に引っ張ると、縫製材料が短くなります。 縫製材料の性質に応じて差動歯のストロークのサイズを調整し、最適な送り状態を実現します。 調整が正しく行われたら、ナットをロックすることを忘れないでください。

図10
⑥その他の影響としては、針板アセンブリの下面が滑らかではなく、傷やバリがある場合、固定メスを取り付けると針板面から突き出る場合、針板ネジが針板面から突き出る場合、上部の湾曲針が縫製材料に触れる場合などがあります。これらも材料の詰まりの問題を引き起こす可能性があります。一つずつ確認して解決してください。
注意:刃の研ぎ方について
オーバーロックミシンに使用されているカッティングナイフグループは、移動ナイフと固定ナイフの2つの標準構成です。機械が動作しているとき、縫製材料を切断するために常に上下に動いている状態にあるため、摩耗が早いです。刃を研ぐことは、縫製品質を効果的に向上させ、ナイフグループの使用時間を延ばし、コストを節約するための良い方法です。仕事で広く使用することをお勧めします。
通常、動刃の形状は複雑で製造コストが高く、固定刃の形状は単純でコストが低いため、動刃は超硬合金材料で作られ、刃の硬度が固定刃よりも高くなっています。 その目的は、動刃の摩耗を減らし、交換回数を減らすことです。 そのため、固定刃は一般的に摩耗しやすいです。 研ぎ方は次のとおりです。まず、平らな表面の油砥石を用意し、潤滑油を垂らして、図11に示すように、固定刃の2つの主な研ぎ角度を決定します。 次に、両手で刃を研ぎ角度でしっかりと持ち、この角度を保って平らに押し出すと、複数回研ぐと刃が鋭い状態に戻ります。 研ぎの要点を覚えておいてください:手に持つ角度を変えずに、力を入れて前に押し、後退するときはリラックスしてください!研ぎが完了したら、目視検査を行って、刃が再び鋭くなっているかどうか、研ぎ面の角度が均一かどうか、また「巻き戻り」現象がないかどうかを確認する必要があります。
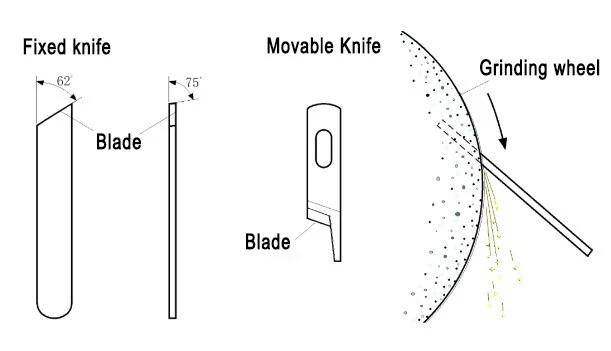
図11:オーバーロックミシンの刃の研磨
注意!固定刃の角度は62度がほとんどのオーバーロックミシンのデータですが、45度などの他の角度データもあります。したがって、オーバーロックミシンの具体的な状況に応じて研磨を行う必要があります。最も基本的な要件の1つは、固定刃をオーバーロックミシンに取り付けた後、刃面が針板面と完全に平行(面一)になることです。
動いているナイフを研ぐ必要がある場合は、電動グラインダーが必要で、専用の超硬砥石を購入する必要があります。アマチュアの条件が利用できない場合は、手元にある最も硬い砥石を試すことができます。グラインダーで研ぐときは、安全に注意してください。砥石は着実に交換し、安全カバーと目の保護を完備する必要があります。研ぐときは、刃を狙い、両手で刃をしっかりと持ち、少しずつ行ってください。軽く触れるたびに、かなり削れてしまいます。
Topeagleは強力な技術力を持っており、同社の顧客は全国に広がっており、海外や中国全土に輸出されています。お気軽にお問い合わせください。sale@eagleco.cn.