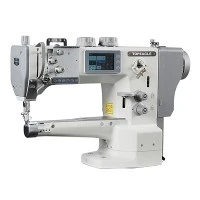

スレッドの破損は、で発生する最も一般的な障害です。鞄ミシン。 縫合品質が悪い、ミシンが適切に調整されていない、糸通し部分に鋭いエッジがある、操作方法に問題がある、針の冷却が不十分であるなど、これらすべてが糸の破損につながります。 厚みが不均一な商品をで縫う場合本縫いミシン、上記の理由を一つ一つ検討・分析するとともに、2回のフックによる断線に注意してください。
ミシン業界では、設計でアクションサイクルを分散させる必要があるため、上軸と回転シャトルの伝達比が1:2であることはよく知られています。つまり、上軸が1サイクル回転し、ロータリーシャトルシャフトは2サイクル回転します。 そのため、鞄の縫製の過程で、針が素材を刺すたびに、ロータリーシャトルが2週間回転し、フック拡張スレッドリング動作が1週間完了し、1週間アイドル状態になります。 ロータリーシャトルが毎週表面糸を引っ掛ける場合、つまり、機械が材料を1回刺し、ロータリーシャトルが糸を2回引っ掛けると、表面糸の収縮と解放と競合し、縫合糸が伸びます。

この状況は、不均一な厚さの縫製材料を縫うときに発生する可能性があります。理由は、本縫いの形成プロセスから説明できます。
本縫い形成工程
本縫いは、上糸と下糸を縫い合わせて織り合わせたものです。 織ったとき鞄ミシン針ガイドベルト上糸が縫い物を通過し、下限位置に達した後、上糸が上昇します。縫い物と縫い糸の摩擦により、上糸を針と同期して持ち上げることができず、下に留まります。縫製素材と弾力性の作用で針の両側に伸びてリングを形成します。 次に、シャトルチップは移動中に針に到達し、上部のスレッドリングを通過し、回転運動でフック付きスレッドリングを拡張し続けます。 その半径に巻いた後、それは& quot;ジャンプ& quot; 拡張されたスレッドリングのような縄跳びの上。 次のアクションは、糸取りロッドで糸を取り、犬に餌をやることです。 これらの動作を十分な時間でスムーズに進めるために、ロータリーシャトルは元の速度で1サイクル回転しますが、スレッドはフックされなくなり、1つの円だけアイドリングします。 糸取りロッドの巻き取り効果により、表面の糸リングは元々膨張し、& quot;ジャンプした& quot; ロータリーシャトルによる下糸が縫製材料に引き込まれて一次インターリーブを形成するまで、ロータリーシャトルによって急速に減少します。 針が上限位置に達して再び下がると、鞄ミシン上記のアクションプロセスを何度も繰り返して、縫製材料に連続的で規則的な本縫いを形成します
あなたが探しているなら鞄ミシン、 お問い合わせください:wym@eagleco.cn